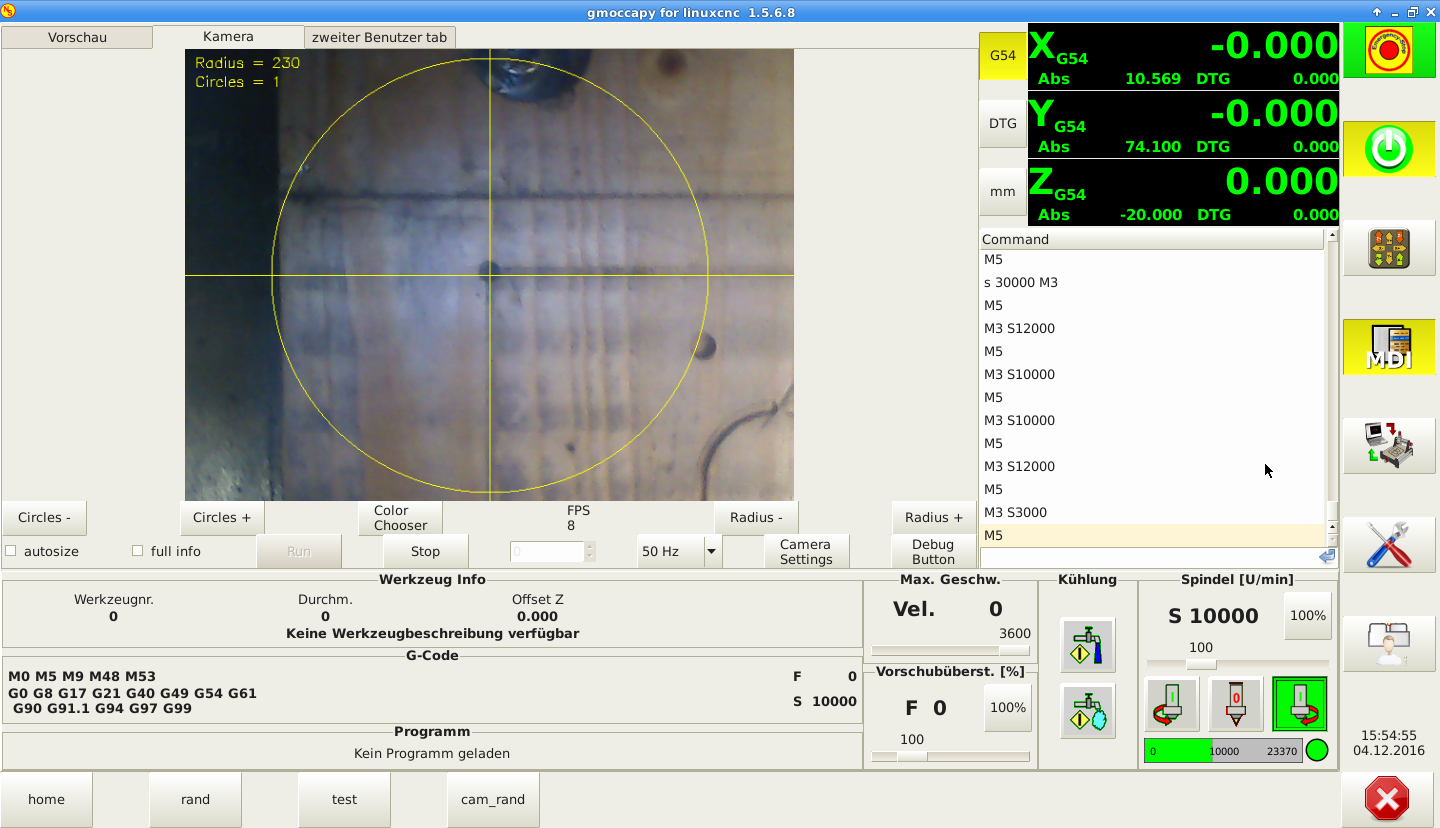
Hi Norbert,
Ich habe die zwei Zeilen in meiner "custom_postgui.hal" eingetragen:
Code:
###################################################################
# custom_postgui.hal Datei von Frank Vieler #
###################################################################
net spindle-led motion.spindle-at-speed => gmoccapy.spindle_at_speed_led
net spindle-speed-feedback motion.spindle-speed-out-abs => gmoccapy.spindle_feedback_bar
loadusr -W hal_manualtoolchange
net tool-change iocontrol.0.tool-change => hal_manualtoolchange.change
net tool-changed iocontrol.0.tool-changed <= hal_manualtoolchange.changed
net tool-number iocontrol.0.tool-prep-number => hal_manualtoolchange.number
net tool-prepare-loopback iocontrol.0.tool-prepare => iocontrol.0.tool-prepared
Dafür musste ich aber in der "gmoccapy.hal" diese zwei Zeilen auskommentieren:
Code:
.......net spindle-cmd-rpm <= motion.spindle-speed-out
# net spindle-cmd-rpm-abs <= motion.spindle-speed-out-abs
net spindle-cmd-rps <= motion.spindle-speed-out-rps
net spindle-cmd-rps-abs <= motion.spindle-speed-out-rps-abs
# net spindle-at-speed => motion.spindle-at-speed
net coolant-flood <= iocontrol.0.coolant-flood
Danach funktionierte das dann aber sofort und sogar synchron zu meiner FU Anzeige, das ist doch was.

wie immer danke ich dir für diese kurze Info. Ich finde es schlimm, wenn auf dem Bildschirm etwas angezeigt wird, was dann nicht funktioniert. Nun bin ich zufrieden und kann mich ganz dem Fräsen widmen. Es ist schön, wenn ich jetzt auf dem Monito schaue und alles läuft, wie es soll. Prima

Gruß Frank