Werkzeugvermessung mitten drin-Hilfe

More
4 years 11 months ago - 4 years 11 months ago #226779 by CNC-2+1d
Hallo ihr CNC-Infizierten,
 ich hab da mal (eine) viele Fragen bezüglich der Werkzeugvermessung.
Mein Problem: Keine Spindel mit SK-Werkzeug Halter oder ähnlich und kein Plan schon gar nicht von CNC & Co.
Beim Fräsen mit mehreren Werkzeugen muss ich ja irgendwann mal das Werkzeug wechseln.Wenn das Fräsprogramm anhält und neues Werkzeug verlangt, habe ich keine Möglichkeit, die Werkzeugmessung manuell durchzuführen.
Bis jetzt hab ich das folgendermaßen gemacht: Gefräst, bis ein neues Werkzeug verlangt wurde, Zeile im Programm notiert (Kurzzeitgedächtnis lässt stark nach), Fräsprogramm unterbrochen, dann Werkzeug gewechselt und auf der Werkstückoberfläche genullt, anschließend das Programm ab der notierten Zeile neu laufen lassen.
Das kann man so machen, ist halt….
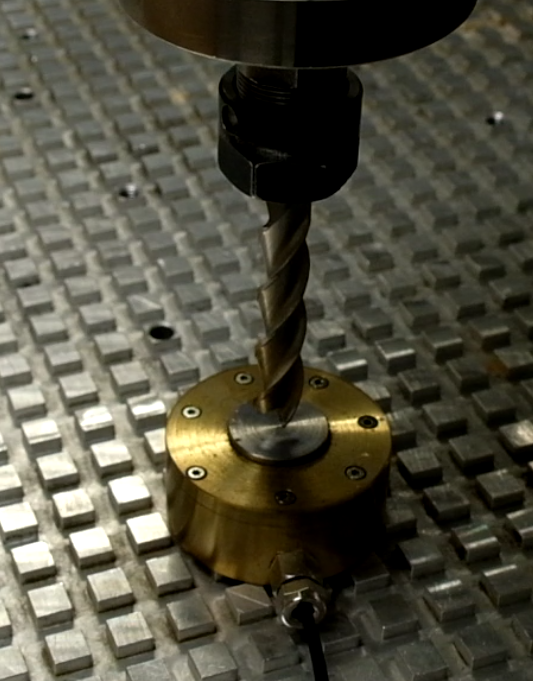
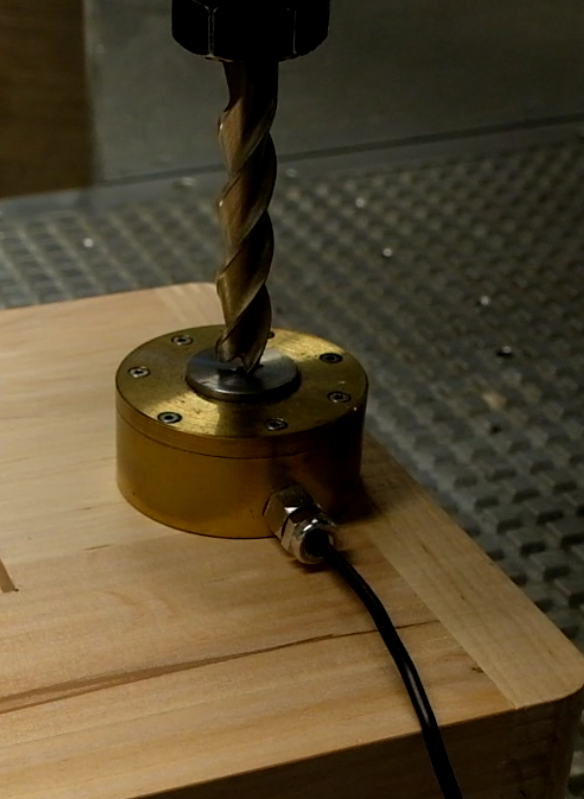
Mein Vorhaben: An die Y-Achse einen Längensensor (Schalter) montieren, weil der Verfahrweg der X Achse 1220 mm beträgt und ich mir die Fahrerei ersparen möchte.
Meine erste Frage hierzu: Wie bringe ich Linuxcnc bei ,dass der Längensensor sich auf der X-Achse mitbewegt?
Auf der Y-Achse bleibt ja der Punkt immer an der gleiche Stelle.

Meine nächste große Frage: Wie kann ich dem Fräsprogramm sagen, lass mich jetzt mal manuell den Werkzeugwechsel und dessen Nullen durchführen, dann darfst du weiter.
Wenn das Programm nämlich ein neues Werkzeug verlangt, kann ich nur („Bitte neues Werkzeug einlegen und bestätigen“) mit OK bestätigen.
Na gut, Not-Aus und Maschine ausschalten geht auch noch :)
Besteht überhaupt die Möglichkeit, während des Fräsens manuell den Fräser zu tauschen und neu zu vermessen?
Meine Maschine ist ein Selbstbau-Router 1220x650x600 mit LPT -Steuerung und LinuxCNC 2.8.2 Ist vielleicht wichtig.

Vielleicht hat jemand von euch schon das gelöst oder hat eine Idee dazu, mein Kopf ist schon am Rauchen und habe schon zwei Brillen verschlissen. Google stellt sich auch schon quer, vor allem beim Übersetzen.

Vielen Dank im Voraus für jede Aufregung und allzeit scharfe Fräser!

Mit freundlichen Grüßen,
JoKr
Last edit: 4 years 11 months ago by CNC-2+1d.

Please Log in or Create an account to join the conversation.

More
4 years 11 months ago - 4 years 11 months ago #226785 by +Jan+
Schau mal hier: 

Das läuft bei mir einwandfrei, bis auf diese Kleinigkeit ;-):  forum.linuxcnc.org/20-g-code/44244-g43-1...hine-maximum-on-axis
Das entspricht eigentlich schon ziemlich deinen Anforderungen. Der mitfahrender Sensor ist eigentlich kein Problem, im prinzip musst du halt die Maschine dann einfach nur in einer Achse Richtung Sensor fahren lassen.
Hilft dir das?

Beste Grüße

Jan

EDIT: Das hier kannst du dir auch mal ansehen:  forum.linuxcnc.org/10-advanced-configura...glish&start=30#48235 Wenn du nach "Remap M6 Linuxcnc" suchst wirst du noch weitere Beispiele finden. Gmoccapy hat soweit ich weiß so etwas schon standardmäßig integriert.

 
Last edit: 4 years 11 months ago by +Jan+.
The following user(s) said Thank You: CNC-2+1d

Please Log in or Create an account to join the conversation.

More
4 years 11 months ago #226797 by CNC-2+1d
Danke dir Jan schon mal für deine Anregung, ich bin zuversichtlich dass es klappt.
Die Idee, nicht erforderliche Achse einfach weg zu lassen ist einfach und genial.
Einfach genial und der talla83 ist Goldtaler wert.
Danke und schönen Abend noch
MfG Jo

Meiner Meinung nach kannst du nicht auf 0 kommen weil MAX_LIMIT = 0.01 und damit höher liegt

Please Log in or Create an account to join the conversation.

More
4 years 11 months ago - 4 years 11 months ago #226802 by +Jan+
Schön, melde dich einfach wenn es irgendwo hakt. Am schönsten wäre ein einschwenkbarer Sensor der sonst außerhalb des Verfahrbereichs liegt:


Beste Grüße

Jan

P.S. Null liegt zwischen -300 und 0.01 ;-)
Last edit: 4 years 11 months ago by +Jan+.
The following user(s) said Thank You: CNC-2+1d

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago - 4 years 6 months ago #239546 by CNC-2+1d
Bitte um Hilfe bin schon sehr lange dran und habe keine Zeit mehr
„No mill in April“, sagt meine Frau. 
Beschreibung des Vorhabens von oben: 
1. Werkstück XY nullen
2. Werkstück Z mit Sensor nullen und mit G92 Z0 speichern
3. Auf den Tischsensor fahren
4. Den Höhenunterschied zum Tischsensor berechnen und als #2000 speichern
5.Werkzeug einspannen mit dem Tischsensor vermessen und den Höhenunterschied dazurechnen
6.Fräse beim Fräsen zugucken 

Der Tischsensor ist auf der Hälfte des Verfahrweges der Z-Achse installiert und ist somit momentan höher als Werkstück Nullpunkt. Und als Schwarzfahrer auf der X-Achse (ist vielleicht wichtig).

Punkt 5 wird rechnerisch nicht vollständig ausgeführt, die Fräserlänge stimmt am Werkstück nicht.
Das Problem ist, dass die #5063 Variable nicht weiter an das Messprogramm gegeben wird.
Mit der Zeile #2001=#5063 konnte ich in linuxcnc.var das Verhalten beobachten.
Bei Aufruf von Tn M6 läuft mein Messprogramm ab, aber ohne sichtbare Veränderungen vorzunehmen.
Bei erneutem Aufruf von Tn M6 werden sofort nach dem Start, die Variablen aus dem vorherigem Messvorgang gesetzt und verrechnet.Variablen von der aktuellen Messung werden wieder ignoriert. Die kommen erst in nächstem Vorgang zum Vorschein. 

Was ich bis jetzt versuchte:

Alle Programme die es in Internet so gibt ausprobiert (ok aber sehr viele).

#5063 mit #5223, #5213, #5161 und auch #5403 mit den Befehlen G43…, G10….G30...zu kombinieren mit wahrscheinlich allen Möglichkeiten der Klammer -setzung. (Viele Stunden und noch mehr)

#5063 als Variable versucht zwischenzuspeichern und dann die zu verrechnen.

M6 T#<_selected_tool> oder nur mit M6 T#1 probiertG28.1 und auch…..ich hab den Überblick verloren

Solange sich irgendeine Achse bewegt bleibt alles Andere in Warteschleife, somit habe ich den Befehl G4 P bis zu 8 Sekunden um Hilfe bemüht und an sämtlichen Stellen im Programm gesetzt.
Außer vor G43 hab ich keine Veränderung festgestellt. Leider mit alten Messwerten.

Neuinstallationen (3) mit Upgrade blieben auch ohne Erfolg. 
Beim Durchstöbern der nc.files oder irgendwo stieß ich auf ein SUB, das erste Werkzeugwechsel in CNC Programm unterdrückt. Ist das der Übeltäter? Leider weiß ich nicht mehr, wo das war.
Oder sind die HAL Verknüpfungen daran schuld?
Irgendwo ist da ein No Wurm drin und ich finde ihn nicht. 

Hieroglyphen aus der INI und custom_postgui.hal hab ich leider nur von der aktuellen Installation 

Danke schön für jegliche Kritik und noch mehr für die Lösungsansätze

MfG und allzeit scharfe Fräser
Johann 

File Attachment:

File Name: tool-chang...07-3.ngc
File Size:205 B
 

File Attachment:

File Name: settool_20...07-3.ngc
File Size:125 B
 

File Attachment:

File Name: probez_202...07-3.ngc
File Size:115 B
 

File Attachment:

File Name: custompane...07-3.xml
File Size:217 B
 

File Attachment:

File Name: custom_pos...07-3.hal
File Size:245 B
 

File Attachment:

File Name: 1280x710y4...07-3.ini
File Size:2.67 KB
Last edit: 4 years 6 months ago by CNC-2+1d.

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago #239862 by MaHa
Ich habe mal was zusammengebastelt, für Wz und Z setup. Es ist nicht ganz ersichtlich ob es 2 Sensoren gibt, aber ich gehe mal davon aus, und könnte so angewendet werden:
In den routinen sollte bei settool.ngc die Sensorhöhe über Maschinentisch  und Abstand Spindelnase auf Tisch bei vollem Z Rückzug eingetragen werden. Bei Probez.ngc ebenfalls Abstand Spindelnase auf Tisch bei vollem Z Rückzug und Sensorhöhe, zum Z ermitteln.
Als erstes Settool.ngc aufrufen,


Nach erfolgreichem vermessen mit gleichem WZ probez.ngc um den Z Nullpunkt festzulegen.


Settool.ngc kann auch als einzige 2. Zeile in Tool-Change eingetragen werden, ' o<settool> call' , um nach WZ-Wechsel das Folgewerkzeug zu vermessen.
 

Please Log in or Create an account to join the conversation.

Moderators: Muecke
Time to create page: 0.074 seconds
Powered by Kunena Forum