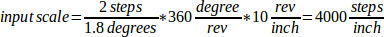Referenzfahrten in die falsche Richtung + falsche Fahrweglängen

More
4 years 6 months ago #240403 by Jensner
Hallo liebe LinuxCNC-Spezielisten,

ich baue mir seit mehreren Monaten eine CNC-Fräse mit einer Bearbeitungsfläche von 2m x 1,25m x 12cm.
Ich hatte mir dazu letztes Jahr mal ein gebrauchtes Exemplar (ca. 2 x 1m) mit neuer StepMax30-4-Steuerung (via Parallel-Port) zugelegt.
Mittlerweile habe ich das Teil im Grunde komplett neu aufgebaut und auch vergrößert / stabilisiert um Standard-Platten mit einer Breite von 125cm direkt bearbeiten zu können. Nach Monaten Arbeit, konnte ich das Teilchen gestern erstmals zum Leben erwecken und bin seither dabei die korrekten Einstellungen herauszufinden, was für mich als LinuxCNC- und Fräsen-Neueinsteiger eine ganz schöne Herausforderung ist.  

Nun aber zu meinen Problemen bei welchen Ihr mir hoffentlich weiterhelfen könnt.
1. Referenzfahrten (X + Y)
Nachdem ich nun LinuxCNC installiert und auch soweit zum Laufen gebracht habe, treibt mich die Referenzierung schier in den Wahnsinn.
Ich habe meine Achsen wie in meiner Zeichnung aufgebaut.
Der Nullpunkt liegt im Grunde genau wie in meiner Zeichnung.
Leider Bewegen sich sowohl die X-Achse, als auch die Y-Achse bei der Referenzfahrt vom Nullpunkt weg.
Also quasi die X-Achse in Pfeilrichtung und die Y-Achse ebenfalls in Pfeilrichtung.

Ich habe schon alle möglichen Einstellungen im StepconfWizard ausprobiert, aber ich bekomme es einfach nicht so hin, dass die X + Y Referenzfahrten gegen die Referenzschalter am Nullpunkt fahren.

2. Die Fahrtwege stimmen nicht mit den Einstellungen im im WebconfWizard überein.
Ich hatte bei den Achseneinstellungen im Wizard extra auf allen Achsen mit einer Meßuhr die nahezu perfekten Werte eingestellt (Abweichungen pro Achse auf 10mm ca. 0,02mm) Wenn ich nun aber die Gesamtlängen der X- und Y-Achsen abfahren möchte, bleiben beide in etwa mittig stehen.
Laut den angezeigten Werten müsste ich ca. die doppelte Strecke fahren.
Ich bin etwas ratlos an was dies liegen kann, denn auch wenn ich die gleiche Konfiguration im StepConfWizard öffne und die Achsen teste, stimmen die Werte perfekt...

Ich hoffe Ihr könnt mir hier weiterhelfen.
Vielen Dank schon mal im Voraus.
Viele Grüße
Jens 


Please Log in or Create an account to join the conversation.

More
4 years 6 months ago - 4 years 6 months ago #240404 by spicer
Kannst mal Deine ini Datei posten?
Ist der HOME_OFFSET auf 0 bzw -0.1 ?
Stimmt die Zählrichtung auf dem Display?
Wird der Wert kleiner, wenn er in Minusrichtung fährt?
Hast hier schon nachgeschaut?
linuxcnc.org/docs/html/config/ini-homing.html
und
forum.linuxcnc.org/16-stepconf-wizard/29...g-in-wrong-direction

Wegen der falschen Strecke:
Ich denke, Du hast entweder eine falsche Spindelsteigung oder Schrittgrösse eingegeben.
Bei 1/8 Schritten musst Du das im Wizard eingeben wie auch an den Schrittmotoren-Treibern einstellen.
Last edit: 4 years 6 months ago by spicer.

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago - 4 years 6 months ago #240405 by Jensner
Hallo spicer,

schon mal vielen Dank für Deine Infos.
Hier mal die ini

Bzgl. der Microschritte hatte ich mich an die Info vom Talla83 gehalten.
Er meinte in einem Video es ist egal ob ich die 200 Schritte pro Umdrehung und die Anzahl der Mikroschritte im Wizard eintrage oder gleich die Schritte multipliziere. image missing /media/kunena/emoticons/unsure.png

Die Zählrichtung ist zum Nullpunkt hin immer negativ! 
Code:
# Generated by stepconf 1.1 at Sat Apr 16 17:42:58 2022 # Änderungen an dieser Datei werden beim nächsten # overwritten when you run stepconf again [EMC] MACHINE = praxis_1 DEBUG = 0 VERSION = 1.1 [DISPLAY] DISPLAY = axis EDITOR = gedit POSITION_OFFSET = RELATIVE POSITION_FEEDBACK = ACTUAL ARCDIVISION = 64 GRIDS = 10mm 20mm 50mm 100mm 1in 2in 5in 10in MAX_FEED_OVERRIDE = 1.2 MIN_SPINDLE_OVERRIDE = 0.5 MAX_SPINDLE_OVERRIDE = 1.2 DEFAULT_LINEAR_VELOCITY = 500.00 MIN_LINEAR_VELOCITY = 0 MAX_LINEAR_VELOCITY = 5000.00 INTRO_GRAPHIC = linuxcnc.gif INTRO_TIME = 5 PROGRAM_PREFIX = /home/cnc/linuxcnc/nc_files INCREMENTS = 5mm 1mm .5mm .1mm .05mm .01mm .005mm [KINS] JOINTS = 3 KINEMATICS = trivkins coordinates=XYZ [FILTER] PROGRAM_EXTENSION = .png,.gif,.jpg Greyscale Depth Image PROGRAM_EXTENSION = .py Python Script PROGRAM_EXTENSION = .nc,.tap G-Code File png = image-to-gcode gif = image-to-gcode jpg = image-to-gcode py = python [TASK] TASK = milltask CYCLE_TIME = 0.010 [RS274NGC] PARAMETER_FILE = linuxcnc.var [EMCMOT] EMCMOT = motmod COMM_TIMEOUT = 1.0 BASE_PERIOD = 37000 SERVO_PERIOD = 1000000 [HAL] HALFILE = praxis_1.hal HALFILE = custom.hal POSTGUI_HALFILE = postgui_call_list.hal [TRAJ] COORDINATES =  X Y Z LINEAR_UNITS = mm ANGULAR_UNITS = degree DEFAULT_LINEAR_VELOCITY = 500.00 MAX_LINEAR_VELOCITY = 5000.00 [EMCIO] EMCIO = io CYCLE_TIME = 0.100 TOOL_TABLE = tool.tbl [AXIS_X] MAX_VELOCITY = 159.0810141 MAX_ACCELERATION = 250.0 MIN_LIMIT = -0.001 MAX_LIMIT = 2000.0 [JOINT_0] TYPE = LINEAR HOME = 0.0 MIN_LIMIT = -0.001 MAX_LIMIT = 2000.0 MAX_VELOCITY = 159.0810141 MAX_ACCELERATION = 250.0 STEPGEN_MAXACCEL = 312.5 SCALE = 161.4 FERROR = 1 MIN_FERROR = .25 HOME_OFFSET = 1.500000 HOME_SEARCH_VEL = 100.000000 HOME_LATCH_VEL = -3.097893 HOME_SEQUENCE = 1 [AXIS_Y] MAX_VELOCITY = 79.5405070498 MAX_ACCELERATION = 250.0 MIN_LIMIT = -1250.0 MAX_LIMIT = 0.001 [JOINT_1] TYPE = LINEAR HOME = 0.0 MIN_LIMIT = -1250.0 MAX_LIMIT = 0.001 MAX_VELOCITY = 79.5405070498 MAX_ACCELERATION = 250.0 STEPGEN_MAXACCEL = 312.5 SCALE = 322.8 FERROR = 1 MIN_FERROR = .25 HOME_OFFSET = 1.500000 HOME_SEARCH_VEL = 100.000000 HOME_LATCH_VEL = -1.548947 HOME_SEQUENCE = 2 [AXIS_Z] MAX_VELOCITY = 79.5405070498 MAX_ACCELERATION = 250.0 MIN_LIMIT = -300.0 MAX_LIMIT = 0.001 [JOINT_2] TYPE = LINEAR HOME = 0.0 MIN_LIMIT = -300.0 MAX_LIMIT = 0.001 MAX_VELOCITY = 79.5405070498 MAX_ACCELERATION = 250.0 STEPGEN_MAXACCEL = 312.5 SCALE = 322.8 FERROR = 1 MIN_FERROR = .25 HOME_OFFSET = 0.000000 HOME_SEARCH_VEL = 20.000000 HOME_LATCH_VEL = -1.548947 HOME_SEQUENCE = 0
Last edit: 4 years 6 months ago by Jensner.

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago - 4 years 6 months ago #240408 by spicer
Schau auch noch hier:
forum.linuxcnc.org/16-stepconf-wizard/29...g-in-wrong-direction

Die HOME_SEARCH_VEL mit Minus-Zeichen dreht die Richtung um.

Wenn
Motorschritte = 200, Mikroschritte = 8 und Spindelsteigung = {Deiner Spindel entsprechend}, Untersetzung = 1:1
eingestellt sind, müsste es eigentlich passen. Hast nicht etwa auf INCH eingestellt?

Bsp aus linuxcnc.org/docs/2.6/html/config/ini_config.html :

The following items might be used by a stepgen component.
  • SCALE = 4000 - in Sample configs
    • STEP_SCALE = 4000 - in PNCconf built configs Specifies the number of pulses that corresponds to a move of one machine unit as set in the [TRAJ] section. For stepper systems, this is the number of step pulses issued per machine unit. For a linear axis one machine unit will be equal to the setting of LINEAR_UNITS. For an angular axis one unit is equal to the setting in ANGULAR_UNITS. For servo systems, this is the number of feedback pulses per machine unit. A second number, if specified, is ignored.

      For example, on a 1.8 degree stepper motor with half-stepping, and 10 revs/inch gearing, and desired machine units of inch, we have:
Last edit: 4 years 6 months ago by spicer.
The following user(s) said Thank You: Jensner

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago #240410 by Jensner

Die HOME_SEARCH_VEL mit Minus-Zeichen dreht die Richtung um.

Das wars image missing /media/kunena/emoticons/smile.png
Funktioniert!

Das Thema mit den Strecken muss ich nochmal abchecken, aber die Nullpunkt-Thematik war erstmal das Hauptproblem.
Du hast Mir definitiv den Tag gerettetimage missing /media/kunena/emoticons/wink.png
The following user(s) said Thank You: spicer

Please Log in or Create an account to join the conversation.

More
4 years 6 months ago - 4 years 6 months ago #240411 by spicer
Ich machte damals den Fehler, dass ich eine Spindelsteigung von 4mm mass.
Die hatte aber 8mm. Die hatte ein "Doppel-Gewinde" (weiss den Fachausdruck gerade nicht).

Ich habe nun SCALE = 50.0 drin. Habe 1/2 Microschritte (glaube ich zumindest) und eine Spindelsteigung von 8mm.
Habe die Maschine gerade nicht zur Hand.
Last edit: 4 years 6 months ago by spicer.

Please Log in or Create an account to join the conversation.

Moderators: Muecke
Time to create page: 0.512 seconds
Powered by Kunena Forum