Stepper-Encoder an einem Stepper via Parallelport nachrüsten

More
3 years 1 month ago #280609 by rmu
ich würde die Zeilen
Code:
addf parport.0.write base-thread addf parport.0.reset base-thread addf parport.1.write base-thread addf parport.1.reset base-thread
so anordnen
Code:
addf parport.0.write base-thread addf parport.1.write base-thread addf parport.0.reset base-thread addf parport.1.reset base-thread

und testweise die reset-time hinaufschrauben, z.B. auf 10000.
The following user(s) said Thank You: Jensner

Please Log in or Create an account to join the conversation.

More
3 years 1 month ago #280610 by rmu
Datenblatt vom Stepper sagt "For reliable response, pulse width should be longer than 2.5 μs for 200 kHz MAX input frequency.", das ist mit 2000ns = 2,0µs zu knapp. Ich würde mindestens 5000 als reset-time nehmen.
The following user(s) said Thank You: Jensner

Please Log in or Create an account to join the conversation.

More
3 years 1 month ago #280612 by Jensner
OK, vielen Dank für diese Infos.
Das zeigt einmal mehr dass ich leider viel zu wenig Ahnung von LinuxCNC habe.
Aber Gott sei Dank gibt es ja dieses tolle Forum mit all den kompetenten Leuten.

Ich werde das umgehend umsetzen! 
Vielen Dank und viele Grüße
Jens

Please Log in or Create an account to join the conversation.

More
3 years 1 month ago #280650 by Jensner

Datenblatt vom Stepper sagt "For reliable response, pulse width should be longer than 2.5 μs for 200 kHz MAX input frequency.", das ist mit 2000ns = 2,0µs zu knapp. Ich würde mindestens 5000 als reset-time nehmen.
Ich habe nun alle o.g. Einstellungen entsprechend vorgenommen. jedoch ohne Erfolg (mit dem neuen Closed Loop Stepper)
Jedoch ist mir bei der Referrenzfahrt (Z-Endschalter handisch betätigt) aufgefallen, dass bei dieser der CL Stepper völlig normal reagierte.
Anschließend, beim manuellen Verfahren hat er wieder wie vorher (falsch) reagiert.
Es muss also irgendwie mit der Acceleration zu tun haben.
Jedoch habe ich diesen Wert bei der Z-Achse nun mal auf 100 eingestellt und das Problem ist noch immer vorhanden.

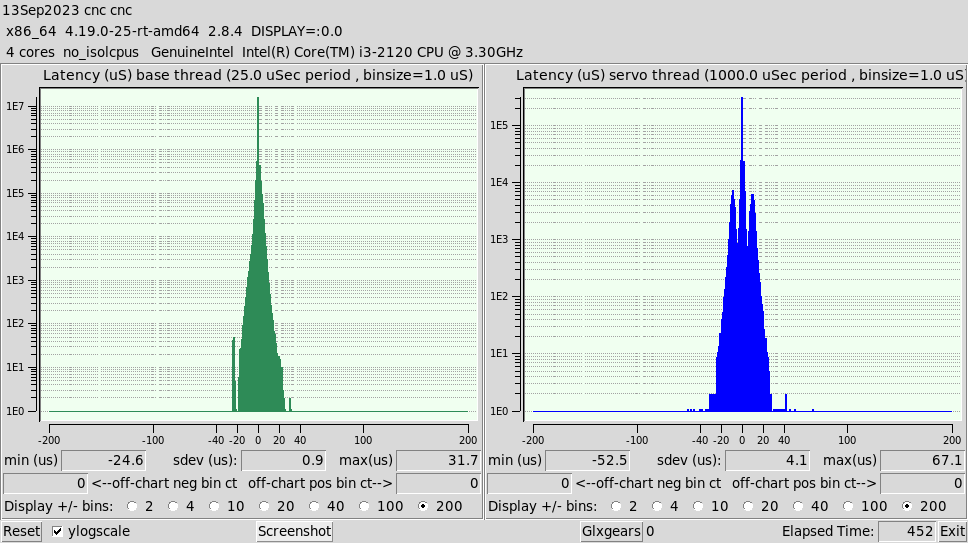
Ferner habe ich nun auch 2 x den Latency test durchgeführt.
Währenddessen dann Youtube-Videos angesehen, Fenster verschoben und das sieht für mich jetzt mal gar nicht so schlecht aus.
Es sei denn, ich habe al wieder etwas übersehen...


Please Log in or Create an account to join the conversation.

More
3 years 1 month ago #280653 by Jensner

ich würde die Zeilen
Code:
addf parport.0.write base-thread addf parport.0.reset base-thread addf parport.1.write base-thread addf parport.1.reset base-thread so anordnen [code]addf parport.0.write base-thread addf parport.1.write base-thread addf parport.0.reset base-thread addf parport.1.reset base-thread und testweise die reset-time hinaufschrauben, z.B. auf 10000.
[/code]
Natürlich auch diese Einstellungen..

Please Log in or Create an account to join the conversation.

More
3 years 1 month ago - 3 years 1 month ago #280674 by chris@cnc
Am Rechner scheint es nicht zu liegen. Das sieht gut aus.
Fällt mir nur noch die Velocity und Acceleration auf.
die Max Werte sind auf den Einzelnen Achsen deutlich unter der Basis von [TRAJ] [Display]
Diese Werte würde ich so ausprobieren. Ich weiß nicht was die Stepper können aber sollten die Werte zu hoch sein kannst du es ja in der Display oder TRAJ Section auf 100 oder weniger begrenzen und nicht im Joint. Ich glaube es ist nicht gut wenn der motion planer deutlich schneller unterwegs ist als die Achse. Andersrum ist der motion planer begrenzt bekommt die achse auch nicht schneller ihre pulse.


[DISPLAY]
DEFAULT_LINEAR_VELOCITY = 500.00 -> 200
MIN_LINEAR_VELOCITY = 0
MAX_LINEAR_VELOCITY = 5000.00 -> 200

[TRAJ]
DEFAULT_LINEAR_VELOCITY = 500 -> 200
MAX_LINEAR_VELOCITY = 5000.00 ->200

[AXIS_X]
MAX_VELOCITY = 47.8830645161 -> 200
MAX_ACCELERATION = 50.0 ->200

[JOINT_0]
MAX_VELOCITY = 47.8830645161 ->200
MAX_ACCELERATION = 50.0 -> 200
STEPGEN_MAXACCEL = 62.5 -> 250


setp parport.0.reset-time 5000

setp stepgen.0.dirhold 35000
setp stepgen.0.dirsetup 35000
Last edit: 3 years 1 month ago by chris@cnc.

Please Log in or Create an account to join the conversation.

Moderators: Muecke
Time to create page: 0.164 seconds
Powered by Kunena Forum
